


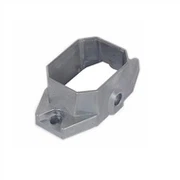
Elektrowerkzeug-Endkappen-MIM-Teile
Die Power Tool End Cap MIM Parts ist eine unverzichtbare Ausrüstung in der Produktion. Während der Wartung des Motors liegen die Größe der Motorlagerkammer und des Außenrings des Lagers häufig außerhalb der Toleranzen, was zu Geräteschäden führt.
Produkteinführung
Elektrowerkzeug-Endkappen-MIM-Teile | |||||||||
Artikel | Material | Herstellungsprozess | Sintertemperatur | Schimmel | Brauch | ||||
Endkappe für Elektrowerkzeuge | 304 | Metallspritzguss | 1350 Grad -1500 Grad | Angepasst werden | Ja | ||||
Chemische Zusammensetzung | C: Kleiner als oder gleich {{0}}.08,Si : Kleiner als oder gleich 1.0 Mn : Kleiner als oder gleich 2.{{12 }}, Cr :18.0-20.0,Ni :8.{{10}}.5, S : Kleiner als oder gleich 0,03,P : Kleiner als oder gleich 0,035 N Kleiner oder gleich 0,1 | ||||||||
Verfügbare Materialien | Edelstahl mit niedrigem Kohlenstoffgehalt, Titanlegierung (Ti, TC4), Kupferlegierung, Wolframlegierung, Hartlegierung, Hochtemperaturlegierung (718, 713) | ||||||||
Fertig | Dimensionale Genauigkeit | Produktdichte | Erscheinungsbehandlung | Angemessenes Gewicht | |||||
Rauheit 1-5μm | (±{{0}},1 Prozent -±0,5 Prozent ) | 92-95 Prozent | Spiegelreflexion | 0.03g-400g) | |||||
Mechanisches Verhalten | Zugfestigkeit σb (MPa) Größer oder gleich 515-1035 | ||||||||
Die Power Tool End Cap MIM Parts ist eine unverzichtbare Ausrüstung in der Produktion. Während der Wartung des Motors liegen die Größe der Motorlagerkammer und des Außenrings des Lagers häufig außerhalb der Toleranzen, was zu Geräteschäden führt. Die traditionelle Methode verwendet im Allgemeinen die Methode der Lochfraßreparatur, aber diese Methode verursacht sekundäre Schäden an der Ausrüstung und verursacht einen starken Anstieg der Toleranz. Zu diesem Zeitpunkt kann nur die Motorendabdeckung ersetzt werden, was zu Materialverschwendung und erhöhten Wartungskosten führt. Solche Zubehörteile sind nicht standardmäßige Teile, und es ist schwierig, Ersatzteile einzureichen, was den Wartungszyklus von Geräten verlängert und die Produktion von Unternehmen ernsthaft einschränkt. Daher ist die Suche nach einem geeigneten Reparaturprozess für die Lagerkammer des Motorenddeckels der einzige Weg, um Kosten zu senken und die Effizienz zu steigern.
Analyse der Schadensursachen am Lagerraum des Motorlagerdeckels
1. Die Rotorwelle ist verbogen und verformt (das dynamische Gleichgewicht des Rotors ist schlecht), was zu einer erhöhten Vibration des Lagers führt, wenn der Motor läuft, und die Passung zwischen der Motorendabdeckung und dem Innenring des Lagers außerhalb der Toleranz liegt.
2. Der Montageprozess des Motors ist schlecht und der Rotor, das Lager und die Endabdeckung des Motors sind nicht konzentrisch, was zu einer erhöhten Vibration führt, wenn der Motor läuft.
3. Die Montage des Motors ist unzumutbar und der Außenring läuft während des Betriebs aus, wodurch die Lagerkammer außerhalb der Toleranz liegt.
4. Unzureichende Fettfüllung des Motors führt zu Ölmangel im Betrieb der Anlage und Erwärmung des Lagers, was eine Relativbewegung des Innen- und Außenrings des Lagers verursacht und das Passungsspiel erhöht.
5. Der Motor vibriert heftig, wenn er läuft, wodurch die Lagerkammer beschädigt wird, und die Gründe für die Vibration des Lagers sind (z. B. fehlender Phasenbetrieb des Motors, ungleiche Dreiphasenspannung und -strom).
Ausrüstungsprobleme im Motorendeckel eines Zementunternehmens
Das problematische Gerät ist der Gebläsemotor des Zementunternehmens, und das Gerät vibriert und macht ungewöhnliche Geräusche. Die Temperatur ist ein bisschen hoch (70 Grad). Nach der Inspektion wird festgestellt, dass die Lagerkammer des Motorabschlussdeckels verschlissen ist.
Ausstattungsparameter: Lagerkammerdurchmesser 325 mm, Breite 7 0 mm, Drehzahl 1240 U/min. Das Material ist Gusseisen, die Arbeitstemperatur beträgt 40 Grad --60 Grad und die Schmiermethode ist Fett. Der Verschleiß der Lagerkammer beträgt ca. 0,7 mm.
Reparaturverfahren und -technologie der Enddeckellagerkammer
1. Reparatur des Bürstenbeschichtungsprozesses
Da die Lagerkammer aus Gusseisen besteht, können Gussfehler (Trachom, Lunker usw.) bei Gusseisen auftreten. Diese Teile sind anfällig für Ölflecken und die Oberfläche wird nicht sauber gereinigt. Es ist schwierig, die Haftfestigkeit zwischen der Beschichtung und dem Substrat sicherzustellen. Daher wird für Gusseisen das Bürstenplattieren verwendet. Es ist etwas schwieriger. Darüber hinaus enthält die derzeit auf dem Markt befindliche Verzinnungslösung schädliche Substanzen, die ein Sicherheitsrisiko für die Bediener darstellen.
2. Reparaturschweiß- und Drehprozessreparatur
Die Anforderungen an den Schweißprozess für die Reparatur von Gusseisen sind hoch, der Schweißprozess ist nicht gut genug, um zu bewirken, dass die Schweißschicht als Ganzes abfällt, und die Härte der Schweißreparatur nimmt zu, was die Bearbeitung erschwert. Schweißreparatur kleine Hochtemperatur-Werkstücke sind leicht zu verformen.
3. Reparaturprozess von Polymerverbundwerkstoffen
3.1 Maschineller Reparaturprozess: Unter Ausnutzung der hohen Haftung, hohen Festigkeit und Druckeigenschaften von Polymerverbundwerkstoffen gehört er zur "Kaltschweiß"-Technologie und verursacht keine thermische Belastung der Matrix. Nachdem die Oberflächenbehandlung sauber und trocken ist, wird das Material aufgetragen, und nachdem das Material ausgehärtet ist, wird es gemäß der Toleranz des Werkstücks bearbeitet und repariert.
3.2 Die Reparaturmethode der entsprechenden Beziehung der Teile: Messen Sie den Verschleißzustand der Lagerkammer mit einem Innendurchmesser-Mikrometer, bestimmen Sie die ungetragene Referenzgröße und bestimmen Sie die Materialmenge. Erstellen Sie eine zylindrische Form basierend auf der unverschlissenen Referenzebene, der Außendurchmesser der Form ist 2--3 mm kleiner als der Außenring des Lagers und die Breite ist 2--75 px größer als die Breite des Lagers Kammer. Tragen Sie eine Schicht Trennmittel auf die Außenseite der Form auf und trocknen Sie sie, um den Verschleiß der Lagerkammer zu reparieren. Verwenden Sie nach dem Aushärten des Materials 400-Gitterschleifpapier, um die Oberfläche zu polieren. Restaurierung für die Montage abgeschlossen.
3.3 Wiederherstellung des Benchmark-Schabevorgangs: Verwenden Sie die ungetragene Standardgröße, um das verschlissene Teil mit Hilfe eines Messerkantenlineals zu reparieren
Der Produktionsprozess der Endkappe
Metal Injection Moulding (kurz MIM) ist eine neuartige pulvermetallurgische Near-Net-Forming-Technologie, die aus der Kunststoffspritzgussindustrie stammt. Wie wir alle wissen, produziert die Kunststoffspritzgusstechnologie Produkte mit verschiedenen komplexen Formen zu einem niedrigen Preis, aber Kunststoff Die Festigkeit des Produkts ist nicht hoch. Um seine Leistung zu verbessern, kann dem Kunststoff Metall- oder Keramikpulver zugesetzt werden, um ein Produkt mit höherer Festigkeit und guter Verschleißfestigkeit zu erhalten. In den letzten Jahren hat sich diese Idee entwickelt, den Feststoffgehalt zu maximieren und den Binder vollständig zu entfernen und den Formkörper beim anschließenden Sintern zu verdichten. Dieses neue pulvermetallurgische Formgebungsverfahren wird Metallspritzguss genannt.
Durch diese Zusammenarbeit mit dem Unternehmen kann das Unternehmen Kosten sparen, Arbeitskraft sparen, die Lebensdauer der Ausrüstung erhöhen und das Kapital des Unternehmens unermesslich sparen. Seit vielen Jahren unterstützt das Unternehmen Fushilan Unternehmen dabei, ein fortschrittliches Wartungsteam aufzubauen und ihr Ausrüstungsmanagement in eigener Verantwortung zu verbessern. Durch die kontinuierliche Integration der weltweit führenden Gerätewartungstechnologie hat es Industrieunternehmen professionell bedient.
Metallspritzgussverfahren

Erkennungssysteme




Anfrage senden
