


Kohlenstoffstahl-Wachsausschmelzverfahren
Kohlenstoffgussstahl ist eine Art Stahlmaterial, und Kohlenstoff ist das Hauptelement, das die mechanischen Eigenschaften von Kohlenstoffgussstahl beeinflusst. Mit der Erhöhung des Kohlenstoffgehalts nahmen sowohl die Streckgrenze als auch die Zugfestigkeit von Kohlenstoffgussstahl zu, und die Zugfestigkeit stieg stärker als die Streckgrenze.
Kohlenstoffgussstahl ist eine Art Stahlmaterial, und Kohlenstoff ist das Hauptelement, das die mechanischen Eigenschaften von Kohlenstoffgussstahl beeinflusst. Mit der Erhöhung des Kohlenstoffgehalts nahmen sowohl die Streckgrenze als auch die Zugfestigkeit von Kohlenstoffgussstahl zu, und die Zugfestigkeit stieg stärker als die Streckgrenze. Außerdem nehmen mit zunehmendem Kohlenstoffgehalt die Duktilität und Zähigkeit von Kohlenstoffgussstahl ab. Wenn der Kohlenstoffgehalt in Kohlenstoffgussstahl 0,45 Prozent übersteigt, steigt die Streckgrenze nur sehr wenig an, während die Duktilität und Zähigkeit deutlich abnehmen. Mit zunehmendem Kohlenstoffgehalt sinkt die Erstarrungstemperatur von Wachsausschmelzgussteilen aus Kohlenstoffstahl und die Fließfähigkeit und Gießeigenschaften von geschmolzenem Stahl werden besser.
Nach mehr als zehn Jahren des Niederschlags verfügt Qinhuangdao Zhongwei Precision Machinery Co., Ltd. über reiche Produktionserfahrung in den Bereichen Wasserglas-Wachsausschmelzguss, Feingusstechnologie mit verlorenem Schaum, Präzisionsgusstechnologie mit Kieselsol und Schalensandgusstechnologie. Wir erwarten von Herstellern aus der ganzen Welt, dass sie sich beraten und Geschäfte verhandeln.
Produktbeschreibung
Grundlagen von Kohlenstoffstahl-Wachsausschmelzverfahren
1. Implementierungsstandards: Das Unternehmen setzt die ISO9001- und TS 16949-Zertifizierung strikt um.
2. Produktmaterialnormen: ISO, GB, ASTM, SAE, ISO, EN, LÄRM, JIS, BS
3. Hauptprozesse: Sandguss, Kieselsol-Feinguss, Wasserglas-Feinguss, Schalenguss, Entgraten, Sandstrahlen, Bearbeitung, Wärmebehandlung, Dichtheitsprüfung, Oberflächenbehandlung usw.
4. Eigenschaften:
Anwendungsgebiete: Bergbaumaschinen, Hüttenmaschinen, Schienenfahrzeuge
ZG200-400: Basis, Getriebegehäuse
ZG230-450: Lagerdeckel, diverse Schalen, Ventilkörper etc.
ZG270-500: Walzgerüst, Lagergehäuse
ZG310-570: Walze, Zylinderblock, großes Zahnrad
ZG40Cr1: Hochfestes Zahnrad und hochfeste Welle
Hochmanganstahl, Hochchromstahl, Hochnickelstahl, Kohlenstoffstahl, legierter Stahl, Edelstahl, Grauguss, Gusseisen, Stahlguss, Aluminiumguss, Kupferguss usw. können nach Kundenwunsch angepasst werden.
Kohlenstoffstahl-Wachsausschmelzverfahren National Grades
Hochwertiger Kohlenstoffbaustahl
Artikel | China | U.S | Japan | Deutschland | Internationale Standardisierungsorganisation |
GB | ASTM | JIS | DIN,DINEN | ISO-630 | |
Klasse | Klasse | Klasse | Klasse | -- | |
Hochwertiger Kohlenstoffbaustahl | 08F | 1008 | SPHD; | -- | -- |
10 | 1010 | S10C; | CK10 | C101 | |
15 | 1015 | S15C; | CK15; | C15E4 | |
20 | 1020 | S20C; | C22 | -- | |
25 | 1025 | S25C; | C25 | C25E4 | |
40 | 1040 | S40C; | C40 | C40E4 | |
45 | 1045 | S45C; | C45 | C45E4 | |
50 | 1050 | S50C | C50 | C50E4 | |
15 Mio | 1019 | -- | -- | -- |

Herstellungsprozess
Wachsausschmelzguss-Technologie und -Prozess aus Kohlenstoffstahl Für Maschinenteile, die eine höhere Festigkeit, Plastizität und Zähigkeit erfordern, werden Stahlgussteile benötigt. Die Produktion von Stahlguss ist nach Gusseisen an zweiter Stelle und macht etwa 15 Prozent der Gesamtproduktion von Gussteilen aus.
1. Klassifizierung
Nach der chemischen Zusammensetzung kann Gussstahl in zwei Kategorien eingeteilt werden: Kohlenstoffstahlguss und legierter Stahlguss. Unter ihnen ist Kohlenstoffgussstahl der am weitesten verbreitete und macht mehr als 80 Prozent der Gesamtproduktion an Stahlguss aus.
(1) Kohlenstoffgussstahl
Im Allgemeinen hat kohlenstoffarmer Stahl ZG15 einen hohen Schmelzpunkt und eine schlechte Gießleistung und wird nur zur Herstellung von Motorteilen oder aufgekohlten Teilen verwendet; Stahl mit mittlerem Kohlenstoffgehalt ZG25 ~ ZG45 hat umfassende Eigenschaften, die besser sind als verschiedene Arten von Gusseisen, dh hohe Festigkeit, ausgezeichnet. Daher eignet er sich für die Herstellung von Teilen mit komplexen Formen und hohen Anforderungen an Festigkeit und Zähigkeit, wie z. Schmieden von Hammerrahmen und Ambossen, Walzen und Hochdruckventilen usw. Es ist die am weitesten verbreitete Art von Kohlenstoffgussstahl; Kohlenstoffstahl ZG55 hat einen niedrigen Schmelzpunkt und seine Gießleistung ist besser als die von Stahl mit mittlerem Kohlenstoffgehalt, aber seine Plastizität und Zähigkeit sind schlecht und er wird nur zur Herstellung einiger weniger verschleißfester Teile verwendet.
(2) Legierter Stahlguss
Nach der Gesamtmenge der Legierungselemente kann legierter Stahlguss in zwei Kategorien eingeteilt werden: niedriglegierter Stahl und hochlegierter Stahl.
1) In meinem Land werden hauptsächlich niedrig legierter Stahlguss, Mangan-Serie, Mangan-Silizium-Serie und Chrom-Serie verwendet. Wie ZG40Mn, ZG30MnSi1, ZG30Cr1MnSi1 und so weiter. Es wird zur Herstellung von Teilen wie Zahnrädern, Arbeitszylindern für hydraulische Pressen und hydraulischen Turbinenrotoren verwendet, während ZG40Cr1 häufig zur Herstellung von wichtigen Belastungsteilen wie hochfesten Zahnrädern und hochfesten Wellen verwendet wird.
2) Hochlegierter Stahlguss mit besonderen Eigenschaften wie Verschleißfestigkeit, Hitzebeständigkeit oder Korrosionsbeständigkeit. Wie Hochmanganstahl ZGMn13 ist eine Art Verschleißschutzstahl, der hauptsächlich zur Herstellung von Teilen verwendet wird, die unter Trockenreibungsbedingungen verwendet werden, wie z. B. die Vorderwand des Greiferlöffels und die Löffelzähne des Baggers, die Raupe des Traktors und der Tank usw.; Chrom-Nickel-Edelstahl ZG1Cr18Ni9 und Chrom-Edelstahl ZG1Cr13 und ZGCr28 haben eine hohe Korrosionsbeständigkeit gegenüber Salpetersäure und werden hauptsächlich bei der Herstellung von Teilen für Chemie-, Erdöl-, Chemiefaser- und Lebensmittelausrüstung verwendet.
2. Prozesseigenschaften
Gießprozesseigenschaften von Stahlguss Die mechanischen Eigenschaften von Stahlguss sind höher als die von Gusseisen, aber seine Gießleistung ist schlechter als die von Gusseisen. Aufgrund des hohen Schmelzpunkts von Gussstahl oxidiert der geschmolzene Stahl leicht, die Fließfähigkeit des geschmolzenen Stahls ist schlecht und die Schrumpfung ist groß. Die Volumenschrumpfungsrate beträgt 10 bis 14 Prozent und die lineare Schrumpfung 1,8 bis 2,5 Prozent. Um Fehler wie ungenügendes Ausgießen, Kälteisolation, Lunker und Lunker, Risse und Sandanhaftungen im Stahlguss zu vermeiden, müssen aufwändigere technologische Maßnahmen als bei Gusseisen ergriffen werden:
(1) Aufgrund der schlechten Fließfähigkeit von geschmolzenem Stahl sollte die Wandstärke von Stahlguss nicht weniger als 8 mm betragen, um eine Kälteisolierung und ein unzureichendes Gießen von Stahlguss zu verhindern. Die Struktur des Gießsystems sollte einfach sein und die Querschnittsgröße ist größer als die von Gusseisen. Trockenguss wird verwendet. Form oder Heißgussform; Erhöhen Sie die Gießtemperatur entsprechend, im Allgemeinen 1520 ° C bis 1600 ° C, da die Gießtemperatur hoch ist, die Überhitzung des geschmolzenen Stahls groß ist und die Flüssigkeit lange verbleibt und die Fließfähigkeit verbessert werden kann. Wenn die Gießtemperatur jedoch zu hoch ist, führt dies zu Fehlern wie groben Körnern, thermischen Rissen, Poren und klebrigem Sand. Daher liegt die Gießtemperatur für kleine, dünnwandige und komplex geformte Gussteile etwa beim Schmelzpunkt von Stahl plus 150 Grad; Die Gießtemperatur von großen und dickwandigen Gussstücken liegt etwa 100 Grad über dem Schmelzpunkt.
(2) Da die Schwindung von Stahlguss die von Gusseisen weit übersteigt, werden zur Vermeidung von Lunkern und Lunkerporositätsfehlern in Gussstücken im Gießprozess meist Maßnahmen wie Steiger, Kalteisen und Subventionen eingesetzt, um eine sequentielle Erstarrung zu erreichen. Außerdem sollte zur Vermeidung von Lunkern, Lunker, Poren und Rissen im Stahlguss die Wandstärke gleichmäßig sein, scharfe und rechtwinklige Strukturen vermieden werden, dem Gießsand Sägemehl zugesetzt, Koks zugesetzt werden zum Kern und Verwenden Sie Hohlkerne und Ölsandkerne, um die Konzession und Luftdurchlässigkeit von Sand oder Kernen zu verbessern.
Der Schmelzpunkt von Gussstahl ist hoch, und die entsprechende Gießtemperatur ist ebenfalls hoch. Die Wechselwirkung zwischen geschmolzenem Stahl und Gussmaterial bei hoher Temperatur führt sehr leicht zu klebrigen Sanddefekten. Daher sollte als Form künstlicher Quarzsand mit höherer Feuerfestigkeit verwendet werden, und die Beschichtung aus Quarzpulver oder Zirkoniumsandpulver sollte auf die Oberfläche der Form gebürstet werden. Um die Gasquelle zu reduzieren, die Fließfähigkeit des geschmolzenen Stahls und die Festigkeit der Gussform zu verbessern, werden die meisten Stahlgussteile mit trockenen oder schnell trocknenden Formen gegossen, wie z. B. durch CO2 gehärtete Wasserglas-Sandformen.
3. Wärmebehandlung von Gussteilen aus Kohlenstoffstahl
Stahlgussteile sollten nach der Wärmebehandlung verwendet werden. Da Gussfehler wie Poren, Risse, Lunker und Lunker, grobe Körner, ungleichmäßiges Gefüge und Resteigenspannungen in den Stahlgussteilen im Gusszustand vorhanden sind, werden die Festigkeit, insbesondere die Plastizität und Zähigkeit der Stahlgussteile stark reduziert. Um Körner zu verfeinern, eine gleichmäßige Struktur zu schaffen und Eigenspannungen zu beseitigen, müssen Stahlgussteile normalisiert oder geglüht werden. Normalisierter Stahl hat bessere mechanische Eigenschaften und ist kostengünstiger als geglühter Stahl, weshalb er weit verbreitet ist. Da das Normalisieren jedoch größere innere Spannungen als das Glühen verursacht, ist es nur für Stahlgussteile mit einem Kohlenstoffgehalt von weniger als 0,35 Prozent geeignet . Aufgrund der guten Plastizität von Gussteilen aus kohlenstoffarmem Stahl reißt es beim Abkühlen nicht leicht. Um die Eigenspannung zu reduzieren, sollten die Stahlgussteile nach dem Normalisieren bei hoher Temperatur angelassen werden. Für Stahlgussteile mit einem Kohlenstoffgehalt von mindestens 0,35 Prozent, einer komplexen Struktur und einer Neigung zu Rissen kann nur eine Glühbehandlung durchgeführt werden. Gussteile sollten nicht abgeschreckt werden, da sie sonst leicht brechen.
4. Schmelzen von Kohlenstoffgussstahl
Das Schmelzen von Gussstahl erfolgt im Allgemeinen in offenen Herdöfen, Elektrolichtbogenöfen und Induktionsöfen. Der offene Herd zeichnet sich durch eine große Kapazität aus, kann Stahlschrott als Rohstoff verwenden, die Zusammensetzung des Stahls genau steuern und hochwertigen Stahl und niedriglegierten Stahl schmelzen. Der Dreiphasen-Elektrolichtbogenofen lässt sich leicht öffnen und abschalten, er kann die Zusammensetzung und Qualität des geschmolzenen Stahls sicherstellen, die Anforderungen an die Charge sind nicht sehr streng und er lässt sich leicht aufheizen, sodass er hoch Qualitätsstahl, legierter Edelstahl und Spezialstahl. Gemeinsame Ausrüstung für Stahlguss. Darüber hinaus kann ein Hochfrequenz- oder Mittelfrequenz-Induktionsofen verwendet werden, um verschiedene hochwertige legierte Stähle und Stähle mit extrem niedrigem Kohlenstoffgehalt zu erschmelzen. Der Induktionsofen hat eine schnelle Schmelzgeschwindigkeit, einen geringen Verbrennungsverlust von Legierungselementen, einen geringen Energieverbrauch und eine hohe Qualität des geschmolzenen Stahls, dh weniger Verunreinigungen und weniger Einschlüsse, und ist für kleine Stahlgusswerkstätten geeignet.
Magnetische Diskriminierung
Die Leute denken oft, dass Magnete rostfreies Eisen anziehen, um seine Vor- und Nachteile und seine Echtheit zu überprüfen. Wenn es keine nichtmagnetischen Materialien anzieht, gilt es als gut und echt. Wenn es magnetisch ist, gilt es als Fälschung. Tatsächlich ist dies eine äußerst einseitige, unrealistische und falsche Identifizierungsmethode.
Es gibt viele Arten von rostfreiem Eisen, die je nach Organisationsstruktur bei Raumtemperatur in mehrere Kategorien eingeteilt werden können:
1. Austenitischer Typ: wie 304, 321, 316, 310 usw.;
2. Martensit- oder Ferrittyp: wie 430, 420, 410 usw.;
Der austenitische Typ ist nicht magnetisch oder schwach magnetisch, und der Martensit oder Ferrit ist magnetisch.
Post-Casting-Prozess
1. Wärmebehandlung: Glühen, Aufkohlen, Anlassen, Abschrecken, Normalisieren, Oberflächenanlassen
2. Verarbeitungsgeräte: CNC, WEDM, Drehmaschine, Fräsmaschine, Bohrmaschine, Schleifmaschine usw.;
3. Oberflächenbehandlung: Pulversprühen, Verchromen, Lackieren, Sandstrahlen, Vernickeln, Galvanisieren, Schwärzen, Polieren, Bläuen usw.

Formen und Inspektionsvorrichtungen
1. Lebensdauer der Form: in der Regel semipermanent. (außer verlorener Schaum).
2. Lieferzeit der Form: 10-25 Tage (je nach Produktstruktur und Produktgröße).
3. Werkzeug- und Formenwartung: Zhongwei ist für Präzisionsteile verantwortlich.
Qualitätskontrolle
1. Qualitätskontrolle: Die Fehlerquote beträgt weniger als 0,1 Prozent .
2. Muster und Probelauf werden während der Produktion und vor dem Versand zu 100 Prozent geprüft, Musterprüfung für die Massenproduktion gemäß ISDO-Standards oder Kundenanforderungen
3. Prüfgerät: Fehlererkennung, Spektrumanalysator, Golden Image Analyzer, Drei-Koordinaten-Messmaschine, Härteprüfgerät, Zugprüfmaschine;
4. After-Sales-Service bieten.
5. Die Qualität kann zurückverfolgt werden.
Anwendung
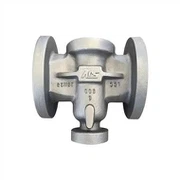
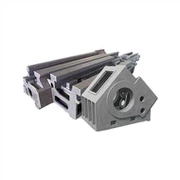
Kohlenstoffstahl zum Gießen. Wachsausschmelzgussteile aus Kohlenstoffstahl werden häufig in Bergbaumaschinen, metallurgischen Maschinen, Schienenfahrzeugen, Schiffen, hydraulischen Pressen, Turbinen und anderen großen Stahlteilen und anderen Stahlteilen mit komplexen Formen verwendet.




Anfrage senden
