


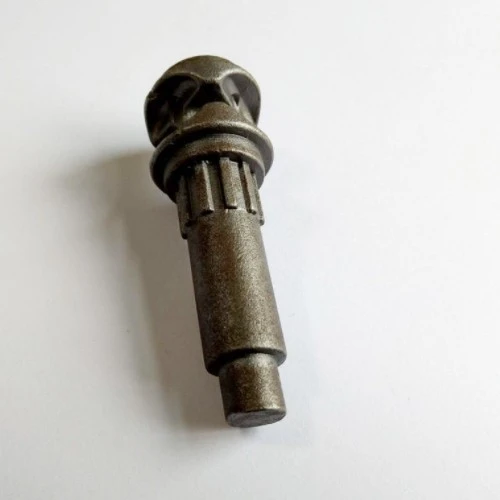
4317 Feinguss im Wachsausschmelzverfahren
18CrNiMo7-6 Chrom-Nickel-Molybdän-aufgekohlter Stahl wird normalerweise auf HB 229max geglüht angeboten. Durch Aufkohlen und Wärmebehandlung entsteht eine harte, verschleißfeste Außenhülle, HRC 60-63, und ein zäher, starker Kern mit typischer Zugfestigkeit im Bereich von 900-1300 MPa in kleinen bis hin zu ziemlich großen Teilen.
Produkteinführung
|
4317 Wachsausschmelz-Feinguss |
|||||||
|
Artikel |
Material |
Fertigungsprozess |
Sintertemperatur |
Schimmel |
Brauch |
||
|
4317 Wachsausschmelz-Feinguss |
4317 |
Guss aus geschmolzener Form |
1380 Grad |
Zur individuellen Gestaltung |
Ja |
||
|
Chemische Zusammensetzung |
Kohlenstoff: 0.15-0.20 Silizium: 0,4 max Mangan: 0.40-0.60 Phosphor: 0.04 max Max. Schwefel 0.04 Chrom: 1.50-1.80 Molybdän: 0.25-0.35 Nickel: 1.40-1.70 |
||||||
|
Verfügbare Materialien |
Kohlenstoffstahl, legierter Stahl, Aluminiumlegierung, kohlenstoffarmer Edelstahl, Titanlegierung (TI, TC4), Kupferlegierung, Hochtemperaturlegierung (718, 713) |
||||||
|
Glätte |
Dimensionale Genauigkeit |
Produktdichte |
Aussehensbehandlung |
Angemessenes Gewicht |
|||
|
Rauheit 1-5μm |
(±0.1%-±0.5%) |
7,8 g/cm³ |
Nach Kundenwunsch |
3g-4kg) |
|||
18CrNiMo7-6 Chrom-Nickel-Molybdän-aufgekohlter Stahl wird normalerweise auf HB 229max geglüht angeboten. Durch Aufkohlen und Wärmebehandlung entsteht eine harte, verschleißfeste Außenhülle, HRC 60-63, und ein zäher, starker Kern mit typischer Zugfestigkeit im Bereich von 900-1300 MPa in kleinen bis hin zu ziemlich großen Teilen.
Anwendung
Hochleistungsspindeln, Buchsen, Nockenstößel, Verschleißstifte, Lager, Kettenräder, Zahnräder und Wellen, Kupplungsklauen, Kompressorschrauben, Abzieher, Lüfterwellen, Hochleistungsgetriebe, Pumpenwellen, Kettenräder, Heber, Verschleißstifte, Drahtführungen, usw. 4317 Wachsausschmelz-Feinguss kann in hochfesten Anwendungen ohne Aufkohlen, aber durch Härten und Anlassen verwendet werden. Es wird in allen Industriebereichen häufig für Komponenten und Wellen verwendet, die eine hohe Oberflächenverschleißfestigkeit, eine hohe Kernfestigkeit und Schlageigenschaften erfordern.
Verwandte Spezifikationen
Australien: AS 1444-1996 X4317 oder X4317H
Deutschland: EN10084-1998 1.6587 18CrNiMo6 oder
1,6587H 18CrNiMo7-6H
Werkstoff 1.6587 18CrNiMo7-6 oder 17CrNiMo6
DIN 17210 17CrNiMo6
UK BS970: Teil 3: 1991 820M17/822M17
BS970: 1955-EN354/EN355
USSAE 4317
AISI 4317
Chemische Zusammensetzung (%)
Kohlenstoff 0.15-0.20
Silizium 0,4 max
Mangan 0.40-0.60
Phosphor 0.04 maximal
Max. Schwefel 0.04
Chrom 1.50-1.80
Molybdän 0.25-0.35
Nickel: 1.40-1.70
Prozess: EAF + LF + VOD + Gießen + Wärmebehandlung (optional)
Größenbereich
Runden:
Warmschmieden: 80 mm-1200mm
Oberflächenfinish
Schwarz, geschält (K12), kaltgezogen, gedreht und poliert (H10, H11), präzisionsgeschliffen (H9, H8)
Wärmebehandlung
Thermische Verarbeitung: 850-1150oC
Einsatzhärtung: Doppelhärtung
Aufkohlung: 900-950oC
Weichglühen: 650-700oC
Einsatzhärtung: 800-930oC
Temperierung: 150-210oC
Ultraschalluntersuchung:Laut September 1921-84
Qualitätszertifikat:Das Qualitätszertifikat wird in englischer Sprache ausgestellt und enthält zusätzlich zu den normalen Begriffen auch den Produktionsprozess, die mechanischen Eigenschaften (Streckgrenze, Zugfestigkeit, Dehnung und Härte), das Schmiedeverhältnis, die UT-Testergebnisse, die Korngröße, die Wärmebehandlungsmethode und die Proben Vorgesetzter.
Erkennungssysteme

Kupfer-Silica-Sol-Feinguss


Anfrage senden
