


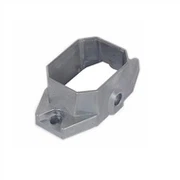
Zugschlossgehäuse MIM-Teile
Zugfestigkeit σb (MPa) Größer oder gleich 520
Bedingte Streckgrenze σ0,2 (MPa) Größer oder gleich 205
Dehnung δ5 (Prozent) Größer oder gleich 40
Flächenreduzierung ψ ( Prozent ) Größer oder gleich 60
Produkteinführung
Zugschlosskasten MIM-Teile | |||||||||
Artikel | Material | Herstellungsprozess | Sintertemperatur | Schimmel | Brauch | ||||
Zugschlosskasten | 304 | Metallspritzguss | 1350 Grad -1500 Grad | Angepasst werden | Ja | ||||
Chemische Zusammensetzung | C: Kleiner als oder gleich {{0}}.08,Si : Kleiner als oder gleich 1.0 Mn : Kleiner als oder gleich 2.{{12 }}, Cr :18.0-20.0,Ni :8.{{10}}.5, S : Kleiner als oder gleich 0,03,P : Kleiner als oder gleich 0,035 N Kleiner oder gleich 0,1 | ||||||||
Verfügbare Materialien | Edelstahl mit niedrigem Kohlenstoffgehalt, Titanlegierung (Ti, TC4), Kupferlegierung, Wolframlegierung, Hartlegierung, Hochtemperaturlegierung (718, 713) | ||||||||
Fertig | Dimensionale Genauigkeit | Produktdichte | Erscheinungsbehandlung | Angemessenes Gewicht | |||||
Rauheit 1-5μm | (±{{0}},1 Prozent -±0,5 Prozent ) | 92-95 Prozent | Spiegelreflexion | 0.03g-400g) | |||||
Mechanische Eigenschaften | Zugfestigkeit σb (MPa) Größer oder gleich 520 | ||||||||
Qinhuangdao Zhongwei Precision Machine Parts Co., Ltd. ist ein Unternehmen, das sich auf die Herstellung von Metallpulver-Spritzgussprodukten spezialisiert hat. Das Unternehmen befindet sich in der wirtschaftlichen und technologischen Entwicklungszone von Qinhuangdao. Es verfügt über fortschrittliche Technologie und Industrialisierungserfahrung auf dem Gebiet des Metallpulver-Spritzgießens im In- und Ausland und hat viele Elite-Talente in der Branche gesammelt. Es ist ein professionelles Unternehmen mit den meisten Entwicklungsperspektiven in der Branche. Das Unternehmen ist bestrebt, die Produktivität seiner Kunden zu verbessern, indem es seinen Kunden während des gesamten Prozesses qualitativ hochwertige Dienstleistungen anbietet, vom Produktdesign für Zugschlossgehäuse MIM-Teile über die Entwicklung bis hin zur Produktionsunterstützung.
Das Metallspritzgussverfahren ist eine Spitzen- und Spitzentechnologie für die tiefgreifende Entwicklung der zeitgenössischen Pulvermetallurgie-Technologie. Es integriert perfekt traditionelle Pulvermetallurgie und Spritzgusstechnologie und überwindet die geringe Dichte, das ungleichmäßige Material, die geringen mechanischen Eigenschaften und die Schwierigkeiten herkömmlicher pulvermetallurgischer Produkte. Die Mängel beim Formen dünnwandiger komplexer Teile haben die unüberwindbaren Hindernisse der traditionellen Technologie bei der Herstellung von hochpräzisen, hochdichten und dreidimensional komplexen Legierungsteilen durchbrochen. Zhongwei hat die fortschrittliche MIM-Technologie aus Japan und Deutschland integriert und verfügt über viele hochrangige technische Experten in der Branche. Die vom Unternehmen entwickelten Produkte haben die Leistungsindikatoren ähnlicher ausländischer Produkte erreicht oder übertroffen und können Importe vollständig ersetzen.
Das Unternehmen verfügt über eine jährliche Produktionskapazität von 30 Tonnen MIM-Produkten und kann verschiedene kleine und komplexe Teile aus Eisenbasis, Edelstahl, Hartlegierung, Wolframlegierung, Kovar-Legierung und anderen Materialien nach Kundenwunsch anpassen und herstellen. Die vom Unternehmen hergestellten Produkte wurden in großem Umfang in der Luft- und Raumfahrt, Schlössern, Elektronik, Militärindustrie, Automobilen, Motorrädern, medizinischen Geräten, Nähmaschinen, hochwertigen Konsumgütern und anderen Branchen eingesetzt.
Willkommen Freunde aus allen Lebensbereichen, um Geschäfte zu verhandeln!
Elemente zur Realisierung der Metallspritzgusstechnologie
Ziel dieser Anwendung ist es, komplexe Metallformteile im Metallspritzgussverfahren herzustellen.
Daher schlägt die vorliegende Anmeldung ein Verfahren zur Herstellung von Formteilen mit komplexen Geometrien vor, wobei ein oder mehrere Einsätze in der Form eines Spritzgusswerkzeugs derart bestückt werden, dass durch den einen oder die mehreren Einsätze oder der eine oder die mehreren Einsätze mit dem Formwerkzeug eine Form bilden Hohlraum entsprechend der Form des Formteils.
Zu diesem Zweck wird eine pulvergefüllte Formmasse, die ein Bindemittel, wie beispielsweise ein organisches Bindemittel, und ein Pulver aus einem sinterbaren Material enthält, hergestellt, um ein gesintertes Formteil herzustellen. Beispielsweise können Metallpulver zur Herstellung von Metallformteilen verwendet werden, insbesondere Kupferpulver, Aluminiumpulver, Stahlpulver, Titanpulver und/oder Edelmetallpulver, wie Platinpulver. In einer Ausführungsform kann hochreines Kupferpulver verwendet werden. Zur Herstellung von Formteilen aus Legierungswerkstoffen können auch Pulver aus Metalllegierungen wie Aluminiumlegierungen verwendet werden. Zur Herstellung von Formteilen aus legierten Werkstoffen können vorlegierte Pulver verwendet oder Mischungen elementarer Pulver bereitgestellt werden. In einer anderen Ausführungsform kann auch eine Vorlegierung verwendet werden, der Pulver aus einem oder mehreren Elementen zugesetzt werden.
Die vorliegende Anmeldung betrifft auch ein Verfahren zur Herstellung einer Metallschraube. Dieses Verfahren kann auch anders verwendet werden als das bisherige Verfahren, bei dem ein oder mehrere Einsätze vorgesehen sind. Die Anmelderin behält sich vor, dieses Verfahren auch zur Herstellung von Spiralteilen zu beanspruchen, das von den übrigen Merkmalen des vorgeschlagenen Verfahrens zur Herstellung von Formteilen mit komplexen Geometrien abweicht, also insbesondere den beschriebenen Einleger nicht umfasst . Beide Verfahren werden in einer möglichen Ausführungsform kombiniert.
Nach dem Stand der Technik werden Metallspiralen wie Spiralen oder Federn durch Wickeln eines Drahtes wie Rund- oder Profildraht hergestellt. In der industriellen Fertigung wird der Wickelprozess automatisiert, insbesondere bei einfachen Spiralen und Großserien, wo der Wickelprozess auf speziellen Wickelmaschinen durchgeführt wird. Bei kleinen Präzisionsspulen, Spulen mit hohem Füllfaktor oder bei besonderen Steifigkeitsanforderungen, die beispielsweise zu einem hohen Aufwand und hohen Kosten bei der Fertigung führen, sind automatische Wickelsysteme jedoch nur bedingt einsetzbar.
Zur Herstellung einer Metallspirale nach dem Verfahren der vorliegenden Anmeldung ist im Spritzgusswerkzeug eine Spiralkavität vorgesehen.
Der Hohlraum ist mit einer Formmasse gefüllt, die ein Pulver aus einem sinterbaren Material umfasst. Durch Aushärten der Formmasse entsteht ein Grünkörper, der anschließend aus dem Spritzgusswerkzeug entnommen wird. Der Grünkörper wird dann entfettet und gesintert.
Durch die Herstellung der Spirale als Formkörper im Spritzgussverfahren kann eine erhöhte Flexibilität hinsichtlich der Geometrie der Spirale erreicht werden. Durch den möglichen Einsatz von Inserts kann die Flexibilität weiter erhöht werden.
Die spiralförmige Kavität kann durch die Form des Spritzgusswerkzeugs gebildet werden. Es kann aber auch aus einem oder mehreren in der Form angeordneten Einsätzen oder zusammen mit der Form des Spritzgusswerkzeugs gebildet werden. Bei diesen Einsätzen kann es sich insbesondere um die vorgenannten Einsätze mit den in dieser Anmeldung beschriebenen Eigenschaften handeln.
Um die Schraube herzustellen, wird eine pulvergefüllte Formmasse hergestellt, die ein Bindemittel, wie beispielsweise ein organisches Bindemittel, und ein Pulver aus einem sinterbaren Material enthält, um ein gesintertes Formteil herzustellen. Beispielsweise können Metallpulver zur Herstellung von Metallformteilen verwendet werden, insbesondere Kupferpulver, Aluminiumpulver, Stahlpulver, Titanpulver und/oder Edelmetallpulver, wie Platinpulver. In einer Ausführungsform kann hochreines Kupferpulver verwendet werden. Zur Herstellung von Formteilen aus Legierungswerkstoffen können auch Pulver aus Metalllegierungen wie Aluminiumlegierungen verwendet werden. Zur Herstellung von Formteilen aus legierten Werkstoffen können vorlegierte Pulver verwendet oder Mischungen elementarer Pulver bereitgestellt werden. In einer anderen Ausführungsform kann auch eine Vorlegierung verwendet werden, der Pulver aus einem oder mehreren Elementen zugesetzt werden.
Vorteilhafterweise können die nachfolgend beschriebenen Ausführungsformen optional in Kombination mit allen in dieser Anmeldung beschriebenen Verfahren verwendet werden.
In einer Ausführungsform wird eine Pulvermischung aus Metallpulver und Keramikpulver verwendet, um eine Cermetstruktur herzustellen.
In einer Ausführungsform enthält das organische Bindemittel mindestens ein thermoplastisches Polymer. In einer Ausführungsform kann das organische Bindemittel ferner einen absichtlich löslichen Weichmacher und/oder ein absichtlich zersetzbares zweites Polymer enthalten. Beispielsweise kann das zweite Polymer thermisch oder katalytisch zersetzt werden.
In verschiedenen Ausführungsformen kann der organische Klebstoff auch zusätzliche Komponenten wie Tenside, Kompatibilisierungsmittel, Benetzungsmittel, Oligomere, kurzkettige Polymere und/oder andere Weichmacher enthalten.
In verschiedenen Ausführungsformen richtet sich die Zusammensetzung des organischen Bindemittels nach der Zusammensetzung des Pulvers, um eine chemische Reaktion des Bindemittels mit dem Pulver zu vermeiden und beispielsweise eine ausreichende Benetzung des Pulvers zu erreichen.
Je nach Zusammensetzung der Formmasse können unterschiedliche Materialeigenschaften, wie beispielsweise spezifische elektrische Leitfähigkeit, erreicht werden.
In einer Ausführungsform kann die Formmasse beispielsweise Stahlpulver umfassen, beispielsweise zur Herstellung von Stahlfedern. In einer Ausführungsform kann die Formmasse auch Kupferpulver umfassen, beispielsweise aus hochleitfähigem Kupfer, beispielsweise zum Herstellen von Kupferspulen.
Beispielsweise werden pulvergefüllte Formmassen gemischt und anschließend homogenisiert, vorzugsweise unter hoher Scherung. Dies kann durch Verwendung von Scherwalzen oder Extrudern erfolgen, beispielsweise durch Verwendung von Doppelschneckenextrudern. Das Mischen und/oder Homogenisieren der Formmasse kann aber auch durch Kneten oder durch eine Kombination aus Kneten und Extrudieren erfolgen.
In einem Schritt des Verfahrens wird die Kavität mit einer metallpulvergefüllten Formmasse gefüllt, indem die Formmasse in die Kavität eingespritzt wird. In einer Ausführungsform beträgt die Temperatur der gespritzten Formmasse mindestens 50 Grad, bevorzugt mindestens 100 Grad, besonders bevorzugt mindestens 120 Grad, und die Temperatur übersteigt 300 Grad nicht, bevorzugt nicht mehr als 250 Grad, besonders bevorzugt nicht 200 Grad überschreiten.
Anschließend wird durch Aushärten der Formmasse ein Grünkörper hergestellt. Die Verfestigung der Formmasse erfolgt üblicherweise durch Abkühlen der Formmasse. Der Grünkörper bildet zusammen mit einem oder mehreren Einlegern ein Zwischenprodukt. Das Zwischenprodukt wird aus dem Spritzgusswerkzeug entnommen.
In einem nachfolgenden Schritt werden ein oder mehrere Einsätze entfernt. Beilagen werden dabei in der Regel zerstört.
In einem Schritt wird der Binder durch Entbindern des Grünkörpers entfernt, beispielsweise durch chemisches, katalytisches und/oder thermisches Entbindern.
In einem Schritt wird das Formteil durch Sintern verdichtet, wobei dem Formteil die gewünschte Endform gegeben werden kann.
In einer Ausführungsform werden zuerst ein oder mehrere Einsätze entfernt und dann wird der Grünkörper entfettet und gesintert. Ist kein Einlegeteil vorhanden, so wird in einer Ausführungsform der Grünkörper aus der Kavität des Spritzgusswerkzeugs entnommen und ggf. nachbearbeitet, entfettet und gesintert.
In einer Ausführungsform werden das Entfernen und Entfetten in demselben Schritt durchgeführt. In einer Ausführungsform können ein oder mehrere Einsätze durch Ausbrennen während des thermischen Entfettens entfernt werden.
In einer Ausführungsform wird der Grünkörper in einem Schritt nach dem Entfernen des Einsatzes oder der Einsätze mechanisch gewaschen, um Reste des Einsatzes oder der Einsätze von dem Grünkörper zu entfernen.
Das Mischen von MIM-Feed wird unter der kombinierten Wirkung von thermischer Wirkung und Scherkraft erreicht. Die Mischtemperatur sollte nicht zu hoch sein, da es sonst zu einer Zersetzung des Bindemittels oder einer Phasentrennung von Pulver und Bindemittel aufgrund zu niedriger Viskosität kommen kann. Die Scherkraft variiert je nach Mischverfahren. Üblicherweise bei MIM verwendete Mischvorrichtungen umfassen Doppelschneckenextruder, Z-förmige Impellermischer, Einschneckenextruder, Plunger-Extruder, Doppelplanetenmischer, Doppelnockenmischer usw. Diese Mischvorrichtungen sind alle für die Herstellung von Mischungen mit Viskositäten in geeignet Bereich von 1-1000Pa·s.
Das Mischverfahren besteht im Allgemeinen darin, Komponenten mit hohem Schmelzpunkt zum Schmelzen hinzuzufügen, dann die Temperatur zu senken, Komponenten mit niedrigem Schmelzpunkt hinzuzufügen und dann chargenweise Metallpulver hinzuzufügen. Dies kann die Vergasung oder Zersetzung von Komponenten mit niedrigem Schmelzpunkt verhindern, und das Hinzufügen von Metallpulver in Chargen kann den schnellen Anstieg des Drehmoments verhindern, der durch zu schnelles Abkühlen verursacht wird, und den Geräteverlust reduzieren.
Für das Zufuhrverfahren, wenn Pulver mit unterschiedlichen Partikelgrößen gemischt werden, führt das japanische Patent ein: zuerst fügen Sie dem Bindemittel dickeres 15-40 um wasserzerstäubtes Pulver hinzu, fügen Sie dann 5-15 um Pulver hinzu und fügen Sie dann Pulver mit a hinzu Pulvergrad von weniger als oder gleich 5 um, so dass die erhaltene Schrumpfung des Endprodukts wenig variiert. Um das Pulver gleichmäßig mit einer Binderschicht zu beschichten, kann das Metallpulver auch direkt der hochschmelzenden Komponente zugesetzt werden, dann die niedrigschmelzende Komponente zugegeben und schließlich die Luft entfernt werden. Zum Beispiel fügte Anwar die PMMA-Suspension zum Mischen direkt dem Edelstahlpulver hinzu, fügte dann die wässrige PEG-Lösung hinzu, trocknete sie und entfernte dann die Luft unter Rühren. O'connor verwendet Lösungsmittelmischen, mischt zuerst SA und Pulver trocken, fügt dann THF-Lösungsmittel hinzu, fügt dann Polymer hinzu, nachdem THF in der Hitze entweicht, fügt dann Pulver hinzu und mischt, um eine gleichmäßige Zufuhr zu erhalten.
• Spritzguss
Der Zweck des Spritzgießens besteht darin, einen MIM-Formkörper ohne Defekte und mit gleichmäßiger Anordnung von Partikeln in der gewünschten Form zu erhalten. Zuerst wird die körnige Beschickung auf eine bestimmte hohe Temperatur erhitzt, um sie flüssig zu machen, und dann wird sie zum Abkühlen in den Formhohlraum eingespritzt, um einen starren Grünkörper der gewünschten Form zu erhalten, und dann wird sie aus der Form herausgenommen Erhalten Sie den MIM-geformten Rohling. Dieses Verfahren stimmt mit dem herkömmlichen Kunststoff-Spritzgussverfahren überein, aber aufgrund des hohen Pulvergehalts der MIM-Zufuhr gibt es große Unterschiede in den Prozessparametern und anderen Aspekten des Spritzgussverfahrens, und eine unsachgemäße Steuerung ist anfällig für verschiedene Fehler.
• Überfliegen
Seit dem Aufkommen der MIM-Technologie haben sich mit den unterschiedlichen Bindersystemen eine Vielzahl von MIM-Prozesspfaden herausgebildet, auch die Entfettungsmethoden sind vielfältig. Die Entfettungszeit wurde von den ersten Tagen auf wenige Stunden verkürzt. Von den Entfettungsschritten lassen sich alle Entfettungsverfahren grob in zwei Kategorien einteilen: Die eine ist die zweistufige Entfettungsmethode. Das zweistufige Entfettungsverfahren umfasst Lösungsmittelentfettung plus thermische Entfettung, Siphonentfettung - thermische Entfettung usw. Das einstufige Entfettungsverfahren ist hauptsächlich ein einstufiges thermisches Entfettungsverfahren, und das fortgeschrittene ist das Amaetamold-Verfahren. Nachfolgend werden einige repräsentative MIM-Entfettungsverfahren vorgestellt.
• Sintern
Das Sintern ist der letzte Schritt im MIM-Prozess, und das Sintern beseitigt die Poren zwischen den Pulverpartikeln. Dadurch erreichen MIM-Produkte eine vollständige oder nahezu vollständige Verdichtung. Aufgrund der Verwendung einer großen Menge Bindemittel in der Metallspritzgusstechnologie ist die Schrumpfung während des Sinterns sehr groß und ihre lineare Schrumpfungsrate erreicht im Allgemeinen 13 Prozent -25 Prozent, sodass es ein Problem der Verformungskontrolle und der Abmessungen gibt Genauigkeitskontrolle. Gerade weil es sich bei den meisten MIM-Produkten um Sonderformteile mit komplexen Formen handelt, tritt dieses Problem immer mehr in den Vordergrund. Eine gleichmäßige Beschickung ist ein Schlüsselfaktor für die Maßhaltigkeit und Verformungskontrolle der gesinterten Endprodukte. Eine hohe Pulverstampfdichte kann die Sinterschrumpfung verringern und ist auch für den Sinterprozess und die Kontrolle der Maßhaltigkeit von Vorteil. Für Produkte wie Stahl auf Eisenbasis und rostfreien Stahl gibt es auch ein Problem der Kontrolle des Kohlenstoffpotentials beim Sintern. Aufgrund des hohen Preises für feines Pulver ist es ein wichtiger Weg, die Produktionskosten des Pulverspritzgießens zu senken, um die verbesserte Sintertechnologie des groben Pulverpresslings zu untersuchen, was ein wichtiger Forschungsaspekt der Metallpulverspritzgussforschung ist.
Aufgrund der komplexen Form und der großen Sinterschrumpfung von MIM-Produkten benötigen die meisten Produkte nach dem Sintern noch eine Nachsinterbehandlung, einschließlich Formgebung, Wärmebehandlung (Aufkohlen, Nitrieren, Carbonitrieren usw.), Oberflächenbehandlung (Feinschleifen, Ionenstickstoffchemikalien, Galvanisieren, Kugelstrahlen usw.) usw.
Metallspritzgussverfahren

Derkennung SSysteme




Anfrage senden
